


Rura przewodowa API 5L
Twój profesjonalny dostawca rur przewodowych API 5L
Jako profesjonalistaProducent i dostawca rur liniowych API 5L, GNEEdostarcza zintegrowane rozwiązania rurociągowe dla globalnego sektora energetycznego. Jesteśmy czymś więcej niż tylko dystrybutorem; nasz zintegrowany model produkcji do dostawy zapewnia doskonałą kontrolę jakości i opłacalność naszych rur ze stali węglowej API 5L i zapasów OCTG. Dzięki strategicznie zlokalizowanym zakładom produkcyjnym w całych Chinach, GNEE oferuje bezproblemową logistykę i certyfikowany sprzęt rurowy. Zaufaj firmie GNEE, jeśli chodzi o pełną identyfikowalność materiałów (MTC) i wysokiej jakości produkty stalowe, które spełniają rygorystyczne międzynarodowe specyfikacje.


Co to jest rura przewodowa API 5L?
Rura przewodowa API 5L jest produkowana ze stali węglowej lub wysokowytrzymałej stali niskostopowej (HSLA) stosowanej do transportu ropy, gazu ziemnego i innych płynów. Należą do nich rury produkowane w wersji bez szwu oraz ze szwem (ERW, SAW). API 5L to specyfikacja stalowych rur przewodowych stosowanych w systemach transportu rurociągowego.
Typowe gatunki stali: od klasy B do X80
Rury API 5L są klasyfikowane według granicy plastyczności, oznaczonej literą „X”, po której następuje minimalna granica plastyczności w kilofuntach na cal kwadratowy (ksi).
API 5L klasa B
Najpopularniejszy gatunek do zastosowań pod standardowym ciśnieniem.
API 5L X42 /X52
Zrównoważona wytrzymałość i spawalność dla rurociągów średniej klasy.
API5LX80
Elitarny gatunek do specjalistycznych projektów ultrawysokich ciśnień
PSL 1 vs. PSL 2: Którego potrzebujesz?
| Funkcja | PSL 1 | PSL 2 |
| Zakres ocen | A25 do X70 | Klasa B do X80 |
| Zawartość chemiczna | Standaryzowane | Ścisłe limity (C, P, S) |
| Testowanie udarności | Nie jest wymagane | Obowiązkowy(wycięcie Charpy’ego w kształcie litery V) |
| Identyfikowalność | Możliwość śledzenia do momentu przejścia testów | Pełna identyfikowalnośćwymagany |
| Spawalniczy | Standardowe ERW, SAW, SMLS | Ograniczone spawanie wysoką częstotliwością |
Wskazówka dla profesjonalistów:PSL 2 jest obowiązkowy w środowiskach morskich i kwaśnych (H2S) ze względu na doskonałą odporność na pękanie.
Wykres harmonogramu rur API 5L (jednostki metryczne: mm)
| NPS (cale) | Średnica zewnętrzna (mm) | SCH 10 | SCH 20 | SCH 30 | STD (standardowy) | SCH 40 | SCH 80 | XS (bardzo mocny) | SCH 160 | XXS |
| 1/2" | 21.3 | 2.11 | - | - | 2.77 | 2.77 | 3.73 | 3.73 | 4.78 | 7.47 |
| 3/4" | 26.7 | 2.11 | - | - | 2.87 | 2.87 | 3.91 | 3.91 | 5.56 | 7.82 |
| 1" | 33.4 | 2.77 | - | - | 3.38 | 3.38 | 4.55 | 4.55 | 6.35 | 9.09 |
| 1-1/2" | 48.3 | 2.77 | - | - | 3.68 | 3.68 | 5.08 | 5.08 | 7.14 | 10.16 |
| 2" | 60.3 | 2.77 | - | - | 3.91 | 3.91 | 5.54 | 5.54 | 8.74 | 11.07 |
| 3" | 88.9 | 3.05 | - | - | 5.49 | 5.49 | 7.62 | 7.62 | 11.13 | 15.24 |
| 4" | 114.3 | 3.05 | - | - | 6.02 | 6.02 | 8.56 | 8.56 | 13.49 | 17.12 |
| 6" | 168.3 | 3.40 | - | - | 7.11 | 7.11 | 10.97 | 10.97 | 15.88 | 21.95 |
| 8" | 219.1 | 3.76 | 6.35 | 7.04 | 8.18 | 8.18 | 12.70 | 12.70 | 23.01 | 22.23 |
| 10" | 273.1 | 4.19 | 6.35 | 7.80 | 9.27 | 9.27 | 15.09 | 12.70 | 28.58 | 25.40 |
| 12" | 323.8 | 4.57 | 6.35 | 8.38 | 9.53 | 10.31 | 17.48 | 12.70 | 33.32 | 25.40 |
| 14" | 355.6 | 6.35 | 7.92 | 9.53 | 9.53 | 11.13 | 19.05 | 12.70 | 35.71 | - |
| 16" | 406.4 | 6.35 | 7.92 | 9.53 | 9.53 | 12.70 | 21.44 | 12.70 | 40.49 | - |
| 18" | 457.0 | 6.35 | 7.92 | 11.13 | 9.53 | 14.27 | 23.83 | 12.70 | 45.24 | - |
| 20" | 508.0 | 6.35 | 9.53 | 12.70 | 9.53 | 15.09 | 26.19 | 12.70 | 50.01 | - |
| 24" | 610.0 | 6.35 | 9.53 | 14.27 | 9.53 | 17.48 | 30.96 | 12.70 | 59.54 | - |
Jakie są zalety rurociągu GNEE API 5L do ropy i gazu?
Wysoki stosunek wytrzymałości do masy (klasy X)
API 5L obejmuje szeroką gamę gatunków od klasy B do X100. Gatunki o wysokiej wytrzymałości, takie jakX65 i X70pozwalają inżynierom projektować rurociągi za pomocącieńsze grubości ścianekprzy zachowaniu wysokich wartości ciśnienia wewnętrznego.
Korzyści:To znacznie zmniejsza całkowity tonaż stali wymagany do budowy rurociągów dalekobieżnych, co prowadzi do niższych kosztów materiałów i zmniejszonych wydatków na transport/obsługę.
Zwiększona odporność na pękanie (zgodność z PSL2)
W odróżnieniu od podstawowej stali konstrukcyjnej, API 5LPSL2 (poziom specyfikacji produktu 2)rury podlegają obowiązkowiPróba udarności Charpy V-Notch (CVN)..
Korzyści:Dzięki temu materiał pozostaje plastyczny i może absorbować energię w niskich temperaturach, zapobiegając „kruchemu pękaniu” lub katastrofalnej propagacji pęknięć. Ma to kluczowe znaczenie w przypadku rurociągów przebiegających przez zimny klimat lub środowiska podmorskie, gdzie ryzyko ekspansji pęknięć stanowi główne zagrożenie dla bezpieczeństwa.
Specjalna odporność na „kwaśne usługi” (środowiska H2S)
Podczas wydobycia ropy i gazu „kwaśne” środowiska zawierają duże ilości siarkowodoru (H2S). Rury API 5L mogą być produkowane zgodnie z wymaganiamiNACE MR0175/ISO 15156standardy.
Korzyści:Rury te są odpornePękanie wywołane wodorem (HIC)IPękanie naprężeniowe siarczkowe (SSC). Ta wyspecjalizowana metalurgia zapobiega wewnętrznym awariom korozyjnym, które w przeciwnym razie prowadziłyby do wycieków i katastrof ekologicznych na polach kwaśnego gazu.
Doskonała spawalność w terenie (równoważnik węgla kontrolowanego)
Skład chemiczny rur API 5L jest ściśle regulowany, w szczególnościEkwiwalent węgla (CEV)wartość.
Korzyści:Niższy CEV zapewnia doskonałą spawalność podczas instalacji w terenie. Zmniejsza to potrzebę stosowania kosztownych zabiegów podgrzewania wstępnego i minimalizuje ryzyko pękania na zimno w strefie wpływu ciepła (HAZ), umożliwiając wykonawcom rurociągów szybsze wykonywanie spoin obwodowych i przy mniejszej liczbie napraw.
Wysoka precyzja wymiarowa dla wyrównania
Specyfikacje API 5L wymuszają wąskie tolerancje na rurachśrednica, grubość ścianki i prostoliniowość.
Korzyści:Podczas układania kilometrów rurociągów kluczowa jest konsekwencja. Dokładne wymiary zapewniają idealne dopasowanie końców rur podczas montażu podczas spawania orbitalnego lub ręcznego. Zmniejsza to problemy „hi-lo” (niewspółosiowości), które są główną przyczyną koncentracji naprężeń i przedwczesnych uszkodzeń spoin w liniach wysokociśnieniowych.
Wszechstronność produkcji (SMLS vs. spawanie)
API 5L zapewnia ujednolicony standard dla obuBez szwu (SMLS)ISpawane (ERW, LSAW, SSAW)procesy.
Korzyści:Pozwala to inżynierom wybrać najbardziej opłacalną metodę produkcji w oparciu o konkretną skalę projektu.
Bezszwowyjest stosowany w liniach o małej średnicy o bardzo wysokim ciśnieniu.
ŁSAWsłuży do grubościennego przesyłu wysokiego ciśnienia o dużej średnicy.
SSAWoferuje niedrogie rozwiązanie do transportu wody lub gazu o dużej średnicy i pod niższym ciśnieniem.
Proces produkcyjny rurociągu API 5L do transportu ropy i gazu
Typ bez szwu
Proces:Gorący kęs stali jest podgrzewany i przebijany w celu utworzenia pustej rury, a następnie walcowany i rozciągany na wymiar.
Charakterystyka:
Brak zgrzewanych szwów
Potrafi wytrzymać wyższe ciśnienie
Gładka powierzchnia wewnętrzna
Typowe zastosowanie:Rurociągi wysokociśnieniowe, zastosowania głębokowodne
Standardy:Gatunki API 5L SMLS (np. X52, X65, X70)
Typ spawany ERW
Proces:Taśma lub płyta stalowa jest formowana w kształt cylindryczny, krawędzie są zgrzewane za pomocą oporu elektrycznego.
Charakterystyka:
Ekonomiczny
Nadaje się do rurociągów średniego i niskiego ciśnienia
Spoina prosta
Typowe zastosowanie:Przesył ropy, gazu i wody
Standardy:ERW może spełniać wymagania zarówno PSL1, jak i PSL2
Typ LSAW
Proces:Płyta jest zwinięta w cylinder; spoiny wykonuje się wzdłuż szwu wzdłużnego metodą spawania łukiem krytym.
Charakterystyka:
Mocniejszy niż ERW dla dużych średnic
Stosowany do rurociągów wymagających większej wytrzymałości mechanicznej
Spawany szew jest zakopany wewnątrz i mocny
Typowe zastosowanie:Rurociągi lądowe i morskie
Warianty:Jednostronne (SSA), dwustronne (DSAW)
Typ SSAW/HSAW
Proces:Taśma stalowa jest formowana w spiralę, a szew jest spawany łukiem krytym.
Charakterystyka:
Może produkować rury o bardzo dużej średnicy
Spaw pod kątem (spirala)
Ekonomiczne w przypadku dużych rurociągów
Typowe zastosowanie:Rurociągi dalekobieżne, przesył wody, ropy i gazu
Warianty:HSAW (piła śrubowa)
Rodzaje produkcji rur przewodowych API 5LTabela porównawcza
| Typ produkcji | Szew | Typowa średnica | Typowe ciśnienie | Koszt |
|---|---|---|---|---|
| Bez szwu (SMLS) | Nic | 21 mm – 914 mm | Wysoki | Wysoki |
| ERW | Prosty szew | 20 mm – 914 mm | Średni | Niski |
| ŁSAW | Wzdłużny | 406 mm – 1524 mm | Wysoki | Średni |
| SSAW | Spirala | 406 mm – 3000 mm+ | Średni | Średnio-niski |
Wymagania chemiczne
Skład chemiczny rury PSL 1 o t mniejszym lub równym 0,984"
| Stopień stali | Udział masowy, % na podstawie analizy ciepła i produktu a,g | ||||||
|---|---|---|---|---|---|---|---|
| C | Mn | P | S | V | Uwaga | Ti | |
| maks. b | maks. b | maks | maks | maks | maks | maks | |
| Bezszwowa rura | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.28 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.28 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| Spawana rura | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.26 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.26 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.26 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.26 e | 1.45 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.26e | 1.65 e | 0.03 | 0.03 | f | f | f |
| A. Cu Mniejsze lub równe=0.50% Ni; Mniejsze lub równe 0,50%; Cr Mniejszy lub równy 0,50%; i Mo Mniejsze lub równe 0,15%, B. Dla każdego obniżenia o 0,01% poniżej określonego maksymalnego stężenia węgla dopuszczalny jest wzrost o 0,05% powyżej określonego maksymalnego stężenia Mn, maksymalnie do 1,65% dla gatunków większych lub równych L245 lub B, ale mniejszych lub równych L360 lub X52; maksymalnie do 1,75% dla gatunków > L360 lub X52, ale < L485 lub X70; i maksymalnie do 2,00% dla gatunku L485 lub X70., C. O ile nie uzgodniono inaczej NB + V Mniejsze lub równe 0,06%, D. Nb + V + TI Mniejsze lub równe 0,15%, mi. O ile nie uzgodniono inaczej., F. O ile nie uzgodniono inaczej, NB + V=Ti Mniejsze lub równe 0,15%, G. Zabronione jest celowe dodanie B, a pozostałość B mniejsza lub równa 0,001% |
|||||||
Skład chemiczny rury PSL 2 o t mniejszym lub równym 0,984"
| Stopień stali | Udział masowy, % na podstawie analizy ciepła i produktu | Równoważnik węgla a | |||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | V | Uwaga | Ti | Inny | CE IIW | CE szt | |||||||||||
| maks. b | maks | maks. b | maks | maks | maks | maks | maks | maks | maks | ||||||||||||
| Bezszwowa i spawana rura | |||||||||||||||||||||
| BR | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42R | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| BN | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42N | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46N | 0.24 | 0.40 | 1.40 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X52N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X56N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10f | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X60N | 0.24f | 0.45f | 1.40f | 0.025 | 0.015 | 0.10f | 0.05f | 0.04f | g,h,l | Zgodnie z ustaleniami | |||||||||||
| BQ | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52Q | 0.18 | 0.45 | 1.50 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X56Q | 0.18 | 0.45f | 1.50 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X60Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70Q | 0.18f | 0.45f | 1.80f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80Q | 0.18f | 0.45f | 1.90f | 0.025 | 0.015 | g | g | g | i,j | Zgodnie z ustaleniami | |||||||||||
| X90Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | Zgodnie z ustaleniami | |||||||||||
| X100Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | Zgodnie z ustaleniami | |||||||||||
| Spawana rura | |||||||||||||||||||||
| BM | 0.22 | 0.45 | 1.20 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52M | 0.22 | 0.45 | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X56M | 0.22 | 0.45f | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X60M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70M | 0.12f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80M | 0.12f | 0.45f | 1.85f | 0.025 | 0.015 | g | g | g | i,j | .043f | 0.25 | ||||||||||
| X90M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| X100M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| a. SMLS t>0,787", Limity CE muszą być zgodne z ustaleniami. Stosowane limity CEIIW fi C > 0,12% i limity CEPcm mają zastosowanie, jeśli C jest mniejsze lub równe 0,12%, B. Dla każdego zmniejszenia o 0,01% poniżej określonego maksimum dla C, dopuszczalny jest wzrost o 0,05% powyżej określonego maksimum dla Mn, maksymalnie do 1,65% dla gatunków większych lub równych L245 lub B, ale mniejszych lub równych L360 lub X52; maksymalnie do 1,75% dla gatunków > L360 lub X52, ale < L485 lub X70; maksymalnie do 2,00% dla gatunków większych lub równych L485 lub X70, ale mniejszych lub równych L555 lub X80; i maksymalnie do 2,20% dla gatunków > L555 lub X80., C. O ile nie uzgodniono inaczej Nb=V Mniejsze lub równe 0,06%, D. Nb=V=Ti Mniejsze lub równe 0,15%, mi. O ile nie uzgodniono inaczej, Cu mniejsze lub równe 0,50%; Ni Mniejszy lub równy 0,30% Cr Mniejszy lub równy 0,30% i Mo Mniejszy lub równy 0,15%, F. O ile nie uzgodniono inaczej, G. O ile nie uzgodniono inaczej, Nb + V + Ti Mniejsze lub równe 0,15%, H. O ile nie uzgodniono inaczej, Cu mniejsze lub równe 0,50% Ni mniejsze lub równe 0,50% Cr mniejsze lub równe 0,50% i MO mniejsze lub równe 0,50%, I. O ile nie uzgodniono inaczej, Cu mniejsze lub równe 0,50% Ni mniejsze lub równe 1,00% Cr mniejsze lub równe 0,50% i MO mniejsze lub równe 0,50%, J. B Mniejsze lub równe 0,004%, k. O ile nie uzgodniono inaczej, Cu mniejsze lub równe 0,50% Ni mniejsze lub równe 1,00% Cr mniejsze lub równe 0,55% i MO mniejsze lub równe 0,80%, l. Do wszystkich gatunków rur PSL 2, z wyjątkiem gatunków z przypisami j, obowiązują następujące zasady. O ile nie uzgodniono inaczej, nie jest dozwolone celowe dodanie B, a pozostałości B są mniejsze lub równe 0,001%. |
|||||||||||||||||||||
Właściwości mechaniczne API 5L SMLS i rur spawanych PSL 1
| Stopień rury | Właściwości rozciągające – korpus rury SMLS i rury spawane PSL 1 | Szew spawanej rury | ||
|---|---|---|---|---|
| Siła plastyczności | Wytrzymałość na rozciąganie | Wydłużenie | Wytrzymałość na rozciąganie | |
| Rt0,5 PSI Min | Rm PSI Min | (w 2in Af% min) | Rm PSI Min | |
| A | 30,500 | 48,600 | c | 48,600 |
| B | 35,500 | 60,200 | c | 60,200 |
| X42 | 42,100 | 60,200 | c | 60,200 |
| X46 | 46,400 | 63,100 | c | 63,100 |
| X52 | 52,200 | 66,700 | c | 66,700 |
| X56 | 56,600 | 71,100 | c | 71,100 |
| X60 | 60,200 | 75,400 | c | 75,400 |
| X65 | 65,300 | 77,500 | c | 77,500 |
| X70 | 70,300 | 82,700 | c | 82,700 |
| A. W przypadku gatunku pośredniego różnica między określoną minimalną wytrzymałością na rozciąganie a określoną minimalną wytrzymałością korpusu rury powinna być taka sama, jak podana dla następnego wyższego gatunku. | ||||
| B. W przypadku gatunków pośrednich określona minimalna wytrzymałość szwu spawalniczego na rozciąganie powinna być taka sama, jak określona dla korpusu na podstawie uwagi a. | ||||
| C. Określone minimalne wydłużenie Af, wyrażone w procentach i zaokrąglone do najbliższego procenta, należy określić za pomocą następującego równania: | ||||
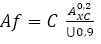 |
||||
| Gdzie C oznacza 1 940 do obliczeń w jednostkach Si i 625 000 do obliczeń w jednostkach USC | ||||
| Axc to odpowiednie pole przekroju poprzecznego próbki do badania rozciągania, wyrażone w milimetrach kwadratowych (calach kwadratowych), w następujący sposób | ||||
| – Dla próbek o przekroju kołowym: 130 mm2 (0,20 cala2) dla próbek o średnicy 12,7 mm (0,500 cala) i 8,9 mm (0,350 cala); i 65 mm2 (0,10 cala2) dla próbek testowych o średnicy 6,4 mm (0,250 cala). | ||||
| – W przypadku wycinków do badań o pełnym przekroju, mniejsza z a) 485 mm2 (0,75 cala2) i b) pola przekroju poprzecznego wycinka do badań, obliczona na podstawie określonej średnicy zewnętrznej i określonej grubości ścianki rury, zaokrąglona do najbliższych 10 mm2 (0,10 cala2). | ||||
| – W przypadku wycinków do badań paskowych mniejsza z a) 485 mm2 (0,75 cala2) i b) pola przekroju poprzecznego wycinka do badań, obliczona na podstawie określonej szerokości wycinka do badań i określonej grubości ścianki rury, zaokrąglona do najbliższych 10 mm2 (0,10 cala2). | ||||
| U to określona minimalna wytrzymałość na rozciąganie, wyrażona w megapaskalach (funtach na cal kwadratowy) | ||||
Właściwości mechaniczne API 5L SMLS i rur spawanych PSL 2
| Stopień rury | Właściwości rozciągające – korpus rury SMLS i rury spawane PSL 2 | Szew spawanej rury | |||||
|---|---|---|---|---|---|---|---|
| Siła plastyczności | Wytrzymałość na rozciąganie | Stosunek a, c | Wydłużenie | Wytrzymałość na rozciąganie | |||
| Rt0,5 PSI Min | Rm PSI Min | R10,5IRm | (w 2 cale) | Rm (psi) | |||
| % | |||||||
| Minimum | Maksymalny | Minimum | Maksymalny | Maksymalny | Minimum | Minimum | |
| BR, BN, BQ, BM | 35,500 | 65,300 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X42,X42R,X2Q,X42M | 42,100 | 71,800 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X46N,X46Q,X46M | 46,400 | 76,100 | 63,100 | 95,000 | 0.93 | f | 63,100 |
| X52N,X52Q,X52M | 52,200 | 76,900 | 66,700 | 110,200 | 0.93 | f | 66,700 |
| X56N,X56Q,X56M | 56,600 | 79,000 | 71,100 | 110,200 | 0.93 | f | 71,100 |
| X60N,X60Q,S60M | 60,200 | 81,900 | 75,400 | 110,200 | 0.93 | f | 75,400 |
| X65Q,X65M | 65,300 | 87,000 | 77,600 | 110,200 | 0.93 | f | 76,600 |
| X70Q,X65M | 70,300 | 92,100 | 82,700 | 110,200 | 0.93 | f | 82,700 |
| X80Q,X80M | 80,.500 | 102,300 | 90,600 | 119,700 | 0.93 | f | 90,600 |
| A. W przypadku gatunku pośredniego należy zapoznać się z pełną specyfikacją API5L. | |||||||
| B. dla gatunków > X90 należy zapoznać się z pełną specyfikacją API5L. | |||||||
| c. This limit applies for pies with D> 12.750 in | |||||||
| D. W przypadku gatunków pośrednich określona minimalna wytrzymałość szwu spawalniczego na rozciąganie powinna być taka sama, jak została określona dla korpusu rury przy użyciu stopy a. | |||||||
| mi. w przypadku rur wymagających badania wzdłużnego maksymalna granica plastyczności powinna być mniejsza lub równa 71 800 psi | |||||||
| F. Określone minimalne wydłużenie Af, wyrażone w procentach i zaokrąglone do najbliższego procenta, należy określić za pomocą następującego równania: | |||||||
|
|||||||
| Gdzie C oznacza 1 940 do obliczeń w jednostkach Si i 625 000 do obliczeń w jednostkach USC | |||||||
| Axc to odpowiednie pole przekroju poprzecznego próbki do badania rozciągania, wyrażone w milimetrach kwadratowych (calach kwadratowych), w następujący sposób | |||||||
| – Dla próbek o przekroju kołowym: 130 mm2 (0,20 cala2) dla próbek o średnicy 12,7 mm (0,500 cala) i 8,9 mm (0,350 cala); i 65 mm2 (0,10 cala2) dla próbek testowych o średnicy 6,4 mm (0,250 cala). | |||||||
| – W przypadku wycinków do badań o pełnym przekroju, mniejsza z a) 485 mm2 (0,75 cala2) i b) pola przekroju poprzecznego wycinka do badań, obliczona na podstawie określonej średnicy zewnętrznej i określonej grubości ścianki rury, zaokrąglona do najbliższych 10 mm2 (0,10 cala2). | |||||||
| – W przypadku wycinków do badań paskowych mniejsza z a) 485 mm2 (0,75 cala2) i b) pola przekroju poprzecznego wycinka do badań, obliczona na podstawie określonej szerokości wycinka do badań i określonej grubości ścianki rury, zaokrąglona do najbliższych 10 mm2 (0,10 cala2). | |||||||
| U to określona minimalna wytrzymałość na rozciąganie, wyrażona w megapaskalach (funtach na cal kwadratowy). | |||||||
| G. Niższe wartości dla R10,5IRm można określić w drodze porozumienia | |||||||
| H. dla klas > x90 należy zapoznać się z pełną specyfikacją API5L. | |||||||
Przewodnik doboru rur przewodowych API 5L
| Usługa/aplikacja | Typowy gatunek stali | Typ produkcji | Stan dostawy | Notatki |
|---|---|---|---|---|
| Przesyłanie wody, niskie ciśnienie | Klasa B, X42 | ERW, SSAW | Stan po walcowaniu (R) | Ekonomiczny, łatwy montaż |
| Linia zbierania oleju (średnie ciśnienie) | X42, X52 | ERW, bez szwu | R / N | Rurociągi średniociśnieniowe |
| Dystrybucja gazu ziemnego | X52, X60 | ERW | R / N | Wymaga dobrej wytrzymałości, miejskie sieci gazowe |
| Rurociąg ropy naftowej na duże odległości | X60, X65 | LSAW, Bezszwowy | N / M | Rurociągi wysokociśnieniowe na lądzie |
| Przesyłanie gazu na duże odległości | X65, X70 | LSAW, Bezszwowy | N / M | Średnio-wysokie ciśnienie, przełajowe |
| Podmorski rurociąg naftowy i gazowy | X65, X70 | Bezszwowe, LSAW | Q / M | Wysokociśnieniowe usługi głębokowodne |
| Rurociąg głębokowodny | X70, X80 | Bezszwowe, LSAW | Q | Rurociągi podmorskie ultrawysokociśnieniowego |
| Rurociąg Arktyczny (niska temperatura) | X65M, X70M, X80M | LSAW, Bezszwowy | M | Wysoka wytrzymałość w temperaturach poniżej zera |
| Kwaśna Usługa (H₂S / CO₂) | X52, X60, X65, X70 | LSAW, Bezszwowy | N / M / Q | Musi spełniać normę NACE MR0175 / ISO 15156 |
| Rurociąg do szlamu/wydobycia | X42, X52, X60 | SSAW, ERW | R / N | Odporność na ścieranie może wymagać specjalnej wykładziny |
| Linia gazu pod wysokim ciśnieniem | X70, X80 | ŁSAW | Q | Transmisja na duże odległości, wysoka wytrzymałość |
| Przekładnia o bardzo wysokim ciśnieniu | X80, X90 | ŁSAW | Q | Głębokowodne, przełajowe, najwyższe wymagania wytrzymałościowe |
Linia do produkcji rur stalowych API 5L ISO3183

Jakie badania są wymagane w przypadku rur przewodowych API 5L?
Próba hydrostatyczna
Próba hydrostatyczna to rodzaj próby ciśnieniowej powszechnie stosowanej podczas produkcji rur przewodowych. Test służy do sprawdzenia szczelności spoiny lub korpusu rury. Aby przeprowadzić test, do rury pompowana jest woda, aż osiągnie określone ciśnienie. Następnie rurę monitoruje się pod kątem ewentualnych wycieków. W przypadku wykrycia nieszczelności rurę należy naprawić lub wymienić. Próba hydrostatyczna jest ważnym środkiem kontroli jakości, który pomaga zapewnić bezpieczeństwo i integralność rur.
Próba zginania
Próba zginania jest rodzajem testu kontroli jakości przeprowadzanego podczas produkcji rur stalowych. Celem badania jest sprawdzenie pęknięć w spoinach, a także ocena wytrzymałości stali. Aby przeprowadzić badanie, próbny kawałek rury jest zaginany w kształt litery U. Następnie stal jest badana pod kątem pęknięć i innych oznak osłabienia. Jeżeli zostaną znalezione, cała partia rur stalowych zostanie złomowana i wykonana zostanie nowa partia. Jeżeli jednak próba zginania zakończy się pomyślnie, rury stalowe zostaną dopuszczone do użytku.
Próba spłaszczania
Test spłaszczania to test produkcji rur stalowych, który ocenia odporność rury stalowej na odkształcenia i pękanie pod wpływem naprężeń. Jest to ważny środek kontroli jakości, który pomaga zapewnić najwyższą możliwą jakość stali stosowanej w produktach z rur przewodowych. Badanie polega na wywieraniu nacisku na stalową rurkę, aż do jej odkształcenia lub pęknięcia. Próba spłaszczania wykaże odporność rury na pękanie wzdłużne i obwodowe. Wyniki testu pomagają określić wytrzymałość i plastyczność stali, dwie ważne właściwości stali stosowanej w rurach przewodowych. Testy spłaszczania to tylko jeden z wielu środków kontroli jakości stosowanych podczas produkcji stalowych rur przewodowych, ale odgrywają one ważną rolę w zapewnieniu bezpieczeństwa i integralności produktu końcowego.
Test udarności CVN
Próba udarności CVN to próba temperaturowa przeprowadzana podczas produkcji rur w celu sprawdzenia właściwości mechanicznych rury. Badanie przeprowadza się w trzech różnych miejscach rury: korpusie, spoinie i strefie wpływu ciepła. Wyniki badania służą do określenia udarności rury w kształcie litery V według Charpy’ego. Próba udarności CVN jest ważnym środkiem kontroli jakości produkcji rur i jest wymagana przez Amerykański Instytut Naftowy (API), aby spełnić jej standardy.
DWTT
Test DWTT, czyli test rozdzierania przy upuszczeniu ciężaru, jest określony w specyfikacji produkcji rurociągu API 5L. W tym teście duży ciężar zostaje upuszczony na wstępnie osłabiony punkt próbki rury. Powstałe pęknięcie jest badane, aby upewnić się, że spełnia wymagania dotyczące zachowania przy pękaniu plastycznym. Test ten jest ważny, ponieważ pozwala upewnić się, że rury będą w stanie wytrzymać naprężenia związane z transportem i instalacją bez pękania. W rezultacie test DWTT jest istotną częścią procesu kontroli jakości rur przewodowych o dużych średnicach.

Procesy powlekania zewnętrznego rurociągów naftowych i gazowych API 5L
3LPE (3-warstwowy polietylen) — światowy standard
Struktura:
Warstwa 1 (FBE):Fusion Bonded Epoksyd (100μm+). Zapewnia doskonałą przyczepność i odporność na odłączenie katodowe.
Warstwa 2 (AD):Warstwa klejąca. Łączy proszek epoksydowy z polietylenem.
Warstwa 3 (PE):Polietylen o dużej gęstości (1,8–3,7 mm). Zapewnia doskonałą wodoodporność, izolację elektryczną i ochronę przed uderzeniami.
Zalety:Doskonała izolacja, odporność na naprężenia gruntu i niska przepuszczalność wilgoci.
FBE (powłoka epoksydowa)
Proces:Rura stalowa jest podgrzewana do temperatury ponad 200 stopni, a proszek epoksydowy nakładany jest poprzez natryskiwanie elektrostatyczne, które topi się i utwardza na ściance rury.
Zalety:Wyjątkowe wiązanie ze stalą i wysoka stabilność chemiczna. Wytrzymuje wyższe temperatury (do 100 stopni +).
Wady:Stosunkowo cienki i kruchy; podatne na zarysowania mechaniczne podczas transportu i montażu.
3LPP (3-warstwowy polipropylen)
Aplikacje:Używany głównie dotransport w wysokiej temperaturze(do 110–140 stopni) lubrurociągi głębinowe.
Zalety:Twardszy niż PE, z lepszą odpornością na zarysowania i doskonałą odpornością na pełzanie w wysokiej temperaturze.

Uwagi dotyczące zakupu
Rozmiar i wymiary
Pierwszym czynnikiem, który należy wziąć pod uwagę przy wyborze rury przewodowej API 5L, jest jej rozmiar i wymiary. Rozmiar i wymiary rury powinny być zgodne ze specyfikacjami projektu. Weź pod uwagę średnicę rury, grubość ścianki i długość, aby upewnić się, że spełnia ona potrzeby Twojego projektu.
Waga
Waga to kolejny ważny czynnik, który należy wziąć pod uwagę przy wyborze rury przewodowej API 5L. Ciężar rury może znacząco wpłynąć na koszty transportu i instalacji projektu. Ponadto ciężar rury może mieć wpływ na rodzaj sprzętu potrzebnego do instalacji. Pamiętaj, aby wybrać rurę spełniającą wymagania wagowe Twojego projektu.
Klasa materiału
Ważnym czynnikiem jest również gatunek materiału rury przewodowej API 5L. Gatunek materiału określa jakość i wytrzymałość rury, co z biegiem czasu może mieć wpływ na jej trwałość i wydajność. Dostępne są różne gatunki rur przewodowych API 5L, od klasy B do X70, każdy z własnymi właściwościami i charakterystyką. Wybierz gatunek materiału, który odpowiada wymaganiom Twojego projektu.
Powłoka i obróbka powierzchni
Powłoka i obróbka powierzchni rury przewodowej API 5L mogą również wpływać na jej działanie. Różne powłoki i zabiegi mogą chronić przed korozją, ścieraniem i innymi czynnikami zewnętrznymi wpływającymi na trwałość rury. Niektóre typowe powłoki i obróbki powierzchni obejmują żywicę epoksydową, cynk i polietylen. Wybierz powłokę lub obróbkę zapewniającą poziom ochrony wymagany przez Twój projekt.
Orzecznictwo
Wreszcie ważny jest wybór rury przewodowej API 5L, która jest certyfikowana i spełnia niezbędne standardy branżowe i regulacyjne. Poszukaj przetestowanych i sprawdzonych rur, aby upewnić się, że spełniają wymagane standardy. Dzięki temu możesz mieć pewność, że Twoja rura jest bezpieczna i niezawodna.
Nasza fabryka
GNEE Pipe to profesjonalne, kompleksowe przedsiębiorstwo w Chinach zajmujące się łańcuchem dostaw wyrobów stalowych.


Nasz certyfikat

Skontaktuj się z nami
Często zadawane pytania
Q: Czy GNEE może dostarczyć rury API 5L dla Sour Service?
Q:Jaka jest różnica między rurami API 5L i A106?
Zarówno API 5L, jak i ASTM A106 są szeroko stosowanymi specyfikacjami rur ze stali węglowej, ale są przeznaczone do różnych zastosowań.
API 5Lto specyfikacja opublikowana przez American Petroleum Institute (API) dla bezszwowych i spawanych rur przewodowych stosowanych w systemach transportu rurociągami. Jest powszechnie używany do transportu ropy, gazu ziemnego, wody i innych płynów na duże odległości w przemyśle naftowym i gazowniczym.
ASTM A106to specyfikacja opublikowana przez ASTM International dla rur bez szwu ze stali węglowej przeznaczonych do rurociągów ciśnieniowych i pracy w podwyższonych temperaturach. Jest szeroko stosowany w rafineriach, elektrowniach, zakładach petrochemicznych i rurociągach procesów przemysłowych.
Kluczowe różnice
| Przedmiot | API 5L | ASTM A106 |
|---|---|---|
| Aplikacja podstawowa | Transport rurociągowy | Rurociąg procesowy |
| Typ rury | Bezszwowe i spawane | Tylko bez szwu |
| Typowe branże | Przesył ropy i gazu | Rafinacja, wytwarzanie energii |
| Wymagania PSL | PSL1 / PSL2 | Nie dotyczy |
| Opcje usług kwaśnych | Dostępny | Nie określono |
| Obsługa wysokich temperatur | Ograniczony | Zaprojektowany do tego |
W niektórych projektach rury bez szwu mogą posiadać podwójne certyfikaty API 5L klasa B i ASTM A106 klasa B, co pozwala im spełniać wymagania zarówno dotyczące rurociągów, jak i rurociągów ciśnieniowych.
Q: Jaka jest różnica między rurą API 5L a rurą A53?
API 5L i ASTM A53 to dwie szeroko stosowane specyfikacje rur ze stali węglowej, ale są one przeznaczone do różnych zastosowań i warunków pracy.
1. Aplikacja podstawowa
API 5L:Zaprojektowane głównie do systemów transportu rurociągów ropy, gazu i wody, zdolnych do pracy w warunkach wysokiego ciśnienia na długich dystansach.
ASTM A53:Przeznaczone do zastosowań nisko- i średniociśnieniowych, w tym transportu powietrza, pary, wody i gazu, a także do celów konstrukcyjnych, takich jak poręcze lub rusztowania.
2. Poziomy specyfikacji i jakość
API 5L:Obejmuje dwa poziomy specyfikacji, PSL1 i PSL2. Rury PSL2 są produkowane zgodnie z bardziej rygorystycznymi wymaganiami chemicznymi i mechanicznymi, w tym obowiązkowymi testami udarności, do zastosowań wysokociśnieniowych i kwaśnych.
ASTM A53:Bardziej podstawowy standard z mniejszą liczbą wymagań testowych. Nie obejmuje poziomów PSL i generalnie nie jest przeznaczony do przesyłu energii pod wysokim ciśnieniem.
3. Gatunki stali i typy rur
API 5L:Dostępne w klasie B do X80, zarówno bez szwu, jak i ze spawaniem (ERW, LSAW, SSAW). Niektóre gatunki mogą posiadać certyfikat do kwaśnego smaku (NACE MR0175).
ASTM A53:Dostępne w klasie A i B, w tym bezszwowe i spawane (typ F, typ E), ale nie posiadają poziomów PSL ani certyfikatów usług kwasowych.
Podsumowanie kluczowych różnic
| Funkcja | API 5L | ASTM A53 |
|---|---|---|
| Typowe zastosowanie | Rurociągi naftowe i gazowe, rurociągi wodne | Rurociągi niskiego/średniego ciśnienia konstrukcyjne |
| Typ rury | Bezszwowe i spawane (ERW, LSAW, SSAW) | Bezszwowe i spawane (ERW, F), typ E, typ S |
| Oceny | B do X80 | A, B |
| PSL | PSL1 / PSL2 | Nie dotyczy |
| Kwaśna obsługa | Opcjonalnie (NACE MR0175) | Nie określono |
| Zastosowanie pod wysokim ciśnieniem | Tak | Generalnie nie |
Notatka:W niektórych przypadkach rury bez szwu mogą posiadać podwójny certyfikat spełniający wymagania API 5L i ASTM A53, w zależności od specyfikacji projektu.
P: Jakie kontrole przeprowadza się na rurach przewodowych API 5L?
A:Wymagania dotyczące inspekcji różnią się w zależności od gatunku, metody produkcji i specyfikacji projektu.
Typowe inspekcje obejmują:
Analiza składu chemicznego
Próba rozciągania
Testowanie siły plastyczności
Próba spłaszczania
Próba zginania
Test udarności (PSL2)
Próba hydrostatyczna
Badania ultradźwiękowe (UT)
Badania radiograficzne (RT)
Kontrola cząstek magnetycznych (MPI)
Kontrola wizualna i wymiarowa
Na życzenie możliwe jest również zorganizowanie dodatkowych inspekcji stron trzecich.
P: Czy rury API 5L mogą posiadać podwójny certyfikat?
A:Tak. Niektóre rury bez szwu mogą być dostarczane z podwójną certyfikacją, np.:
API 5L klasa B / ASTM A106 klasa B
API 5L klasa B / ASTM A53 klasa B
Rury z podwójnym certyfikatem pozwalają spełnić wiele specyfikacji projektowych, jednocześnie upraszczając zarządzanie zapasami.
P: Jakie informacje powinni podać kupujący, prosząc o wycenę?
A:Aby otrzymać dokładną wycenę, kupujący powinien podać:
Standard rurowy (API 5L PSL1 lub PSL2)
Gatunek (np. X52, X65, X70)
Typ produkcji (SMLS, ERW, LSAW, SSAW)
Średnica zewnętrzna (OD)
Grubość ścianki (WT)
Długość
Ilość
Wymagania dotyczące powłok
Stan dostawy
Wymagania dotyczące inspekcji
Port docelowy
Dostarczenie pełnych specyfikacji technicznych pomaga zapewnić dokładne ceny i krótsze czasy realizacji.